板式家具生产线规划指南 从布局到落地的系统方法
板式家具生产线的规划是一项系统工程,涉及工艺分析、设备选型、布局设计、物流规划与信息化建设等多个环节。科学合理的规划能够显著提升生产效率、降低运营成本,并为未来柔性化生产预留空间。以下从六个关键步骤展开,详解板式家具生产线的规划方法。
一、明确产品定位与产能目标
规划始于需求分析。首先需确定企业主打产品类型(如橱柜、衣柜、办公家具等)、板件规格范围(如最大尺寸、厚度区间)、订单批量特征(大批量少品种或小批量多品种)以及年产能目标。这些参数直接决定设备选型与产线复杂程度。例如,以定制衣柜为主的企业需侧重柔性化与信息化能力,而批量生产标准柜体的企业则可追求高速连续化作业。
二、开料工序规划:效率与利用率并重
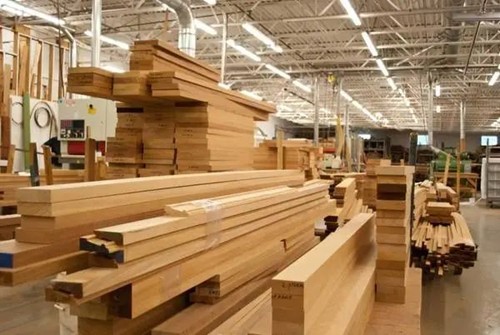
开料是板式家具生产的首道工序,直接关系材料利用率与后续加工质量。规划时需根据产能与板材类型选择开料设备:数控裁板锯适合大批量规则板材,加工中心则适用于异形件与定制化生产。同时应配置优化排样软件,将板材利用率提升至85%以上。开料区需预留足够的板材暂存与余料存放空间,并考虑与后续工序的衔接方式——宜采用辊道或叉车短驳实现连续供料。
三、封边与钻孔工序:平衡节拍与柔性
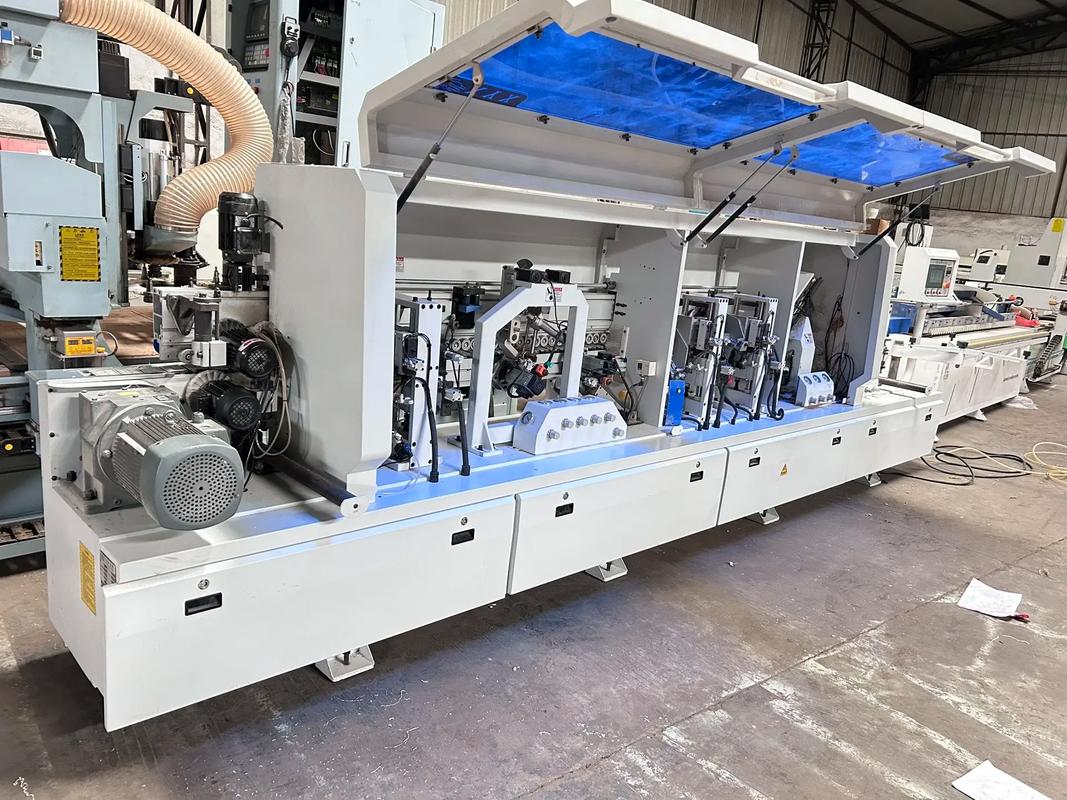
封边与钻孔是影响板件质量与生产效率的关键环节。封边机选型应根据板件厚度范围、封边带材质及产能需求确定,直线封边机与曲线封边机需按产品结构合理配置。钻孔工序建议采用数控六面钻或加工中心,以实现高精度与高效率。规划时要着重分析各工序的节拍平衡,避免出现瓶颈工序。对于定制化程度高的产线,宜将封边与钻孔设备按“U”型或“一”字型布局,使板件流向顺畅,减少回头物流。
四、布局设计:遵循工艺流向与物流最短原则
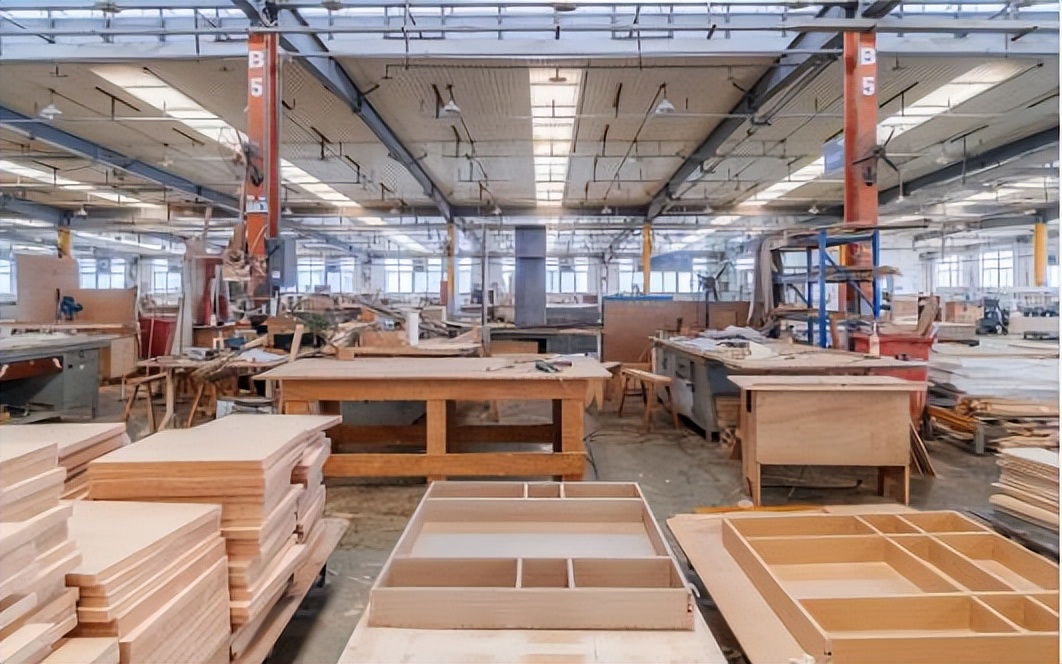
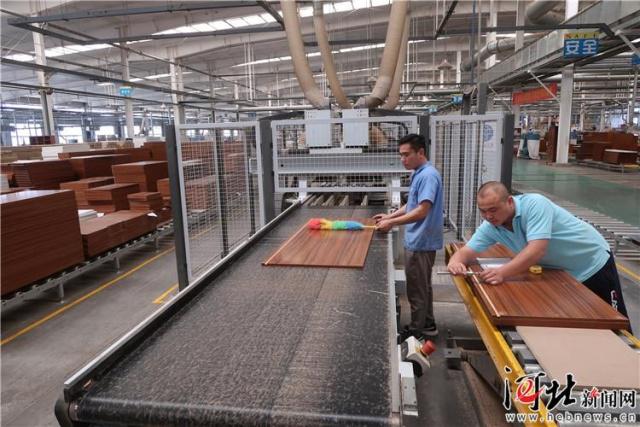
布局设计是生产线规划的核心。板式家具生产线通常按工艺顺序分为开料区、封边区、钻孔区、分拣包装区。布局形式可采用直线型(适合单一流向的大批量生产)、L型或U型(适合空间受限或柔性生产)。设计时需确保物流路径最短、无交叉往返,通道宽度满足叉车或AGV通行要求。同时应考虑在制品暂存区的设置,避免工序间相互等待。对于多品种混合生产,可在关键节点设置缓冲暂存区,并通过颜色标识或看板管理实现分流。
五、设备选型与自动化配置
设备选型需综合考虑产能、精度、柔性与投资回报。开料设备宜选用带自动上下料的数控裁板锯或加工中心;封边机建议选择带预铣、跟踪倒角等功能的中高端机型;钻孔设备优先选用六面钻以缩短周转时间。自动化方面,可根据投资规模分阶段配置:起步阶段可在开料与封边之间设置辊道输送线;进阶阶段引入AGV或龙门机械手实现工序间自动转运;高阶阶段可建设立体板件库与自动分拣线,实现全流程无人化衔接。
六、信息化与软件系统集成
现代板式家具生产线离不开信息化支撑。规划时应同步考虑:设计端采用三维设计软件与拆单系统,实现设计生产一体化;排产端部署MES系统,实现订单进度实时跟踪与设备负荷均衡;物流端通过条码或RFID实现板件全流程追溯。各软件之间需打通数据接口,确保订单信息、工艺参数、设备指令的自动流转,减少人工干预。
七、辅助设施与安全环保
辅助设施规划常被忽视却至关重要。需配置除尘系统(尤其开料与钻孔区域)、中央吸尘管网及废料处理装置;封边区域应设置胶味排放设施;车间照明需满足操作精度要求。安全方面,设备布局应预留维修空间,传动部位加装防护罩,并设置清晰的安全通道与警示标识。
八、分阶段实施与持续优化
生产线规划并非一次成型。建议按“整体规划、分步实施”原则推进:先完成工艺流程与布局设计,再根据投资计划分批采购设备,逐步提升自动化水平。投产后应定期采集设备利用率、工序节拍、在制品数量等数据,持续优化布局与生产节拍。只有将规划视为动态迭代的过程,才能让生产线始终保持高效与柔性。
综上,板式家具生产线规划需以产品与产能为起点,以工艺流向为主线,以设备与信息化为支撑,统筹布局、物流与辅助设施,最终通过分步实施与数据驱动实现持续优化。科学的规划不仅降低投资风险,更为企业构建起适应市场变化的柔性制造能力。
如若转载,请注明出处:http://www.rangmengqifei.com/product/26.html
更新时间:2026-11-01 14:54:16