板式家具自动化生产线工艺原则探析
引言
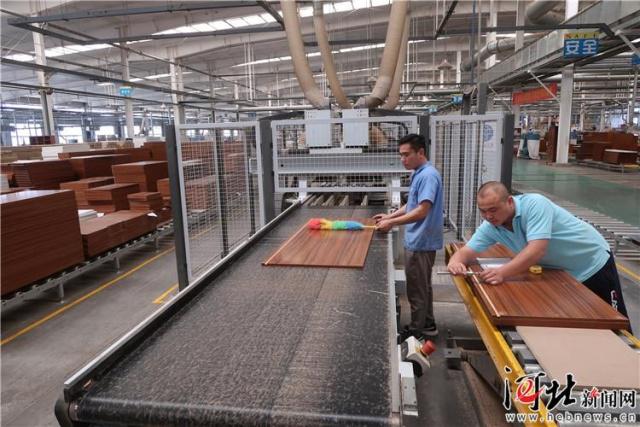
随着定制家具市场的蓬勃发展和劳动力成本的持续上升,板式家具行业正加速从传统手工作业向自动化、智能化生产转型。自动化生产线不仅能够大幅提高生产效率、降低人工依赖,更能保证产品品质的稳定性和一致性。自动化生产线的成功运行并非简单堆砌先进设备,而是需要遵循一系列科学的工艺原则。本文将从板式家具的生产特点出发,系统探讨自动化生产线的工艺原则,为家具企业的产线规划与升级提供参考。
一、板式家具生产特点与自动化需求
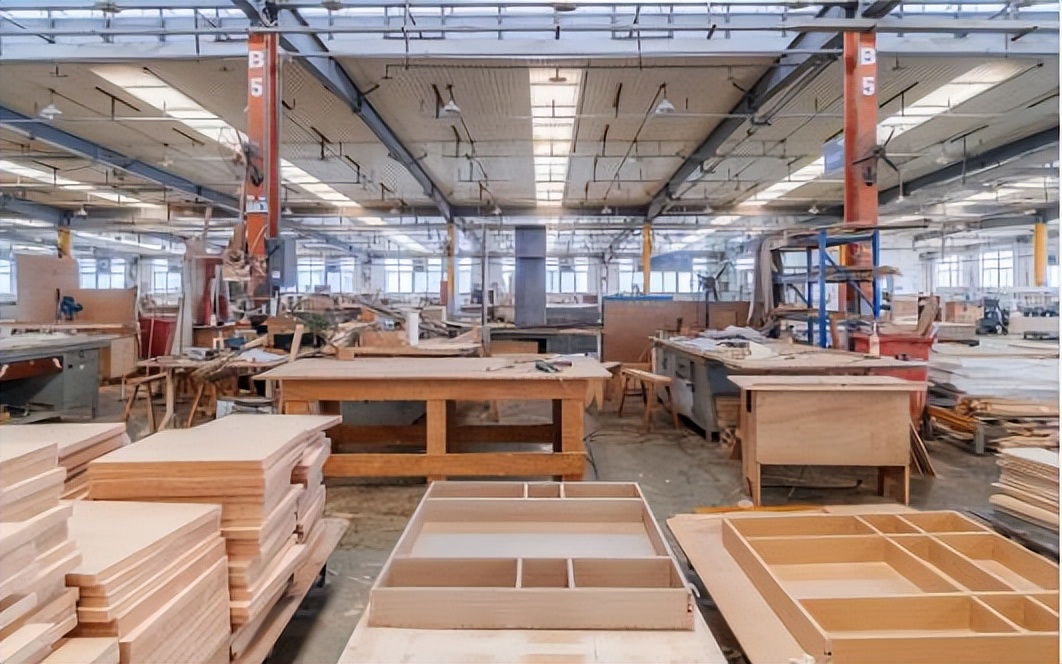
板式家具以人造板(刨花板、中纤板、胶合板等)为主要基材,通过开料、封边、钻孔、铣型等工序加工成零部件,再经组合装配而成。其生产具有以下显著特点:
- 零部件标准化程度高:板式家具的零部件多为平面板件,尺寸、孔位、槽口等参数可在设计阶段完全数字化定义,为自动化加工提供了天然的数据基础。
- 订单碎片化与多样性:定制家居模式下,每套订单的板材规格、颜色、孔位各异,要求生产线具备柔性化生产能力。
- 工序衔接紧密:从开料到封边再到钻孔,各工序之间物流流转频繁,对节奏匹配和协同调度要求极高。
基于上述特点,板式家具自动化生产线的工艺设计必须兼顾效率、柔性与精度,以下原则构成了产线规划的核心框架。
二、工艺原则
原则一:标准化与模块化设计
标准化是自动化生产的前提。板式家具企业应建立统一的零部件设计规范,包括板材尺寸系列、孔位标准、槽口规格、封边条类型等,并将其固化到设计软件和工艺数据库中。唯有设计端的标准化,才能实现加工端的自动化——数控设备依据标准化的程序指令快速切换加工参数,减少调试时间。
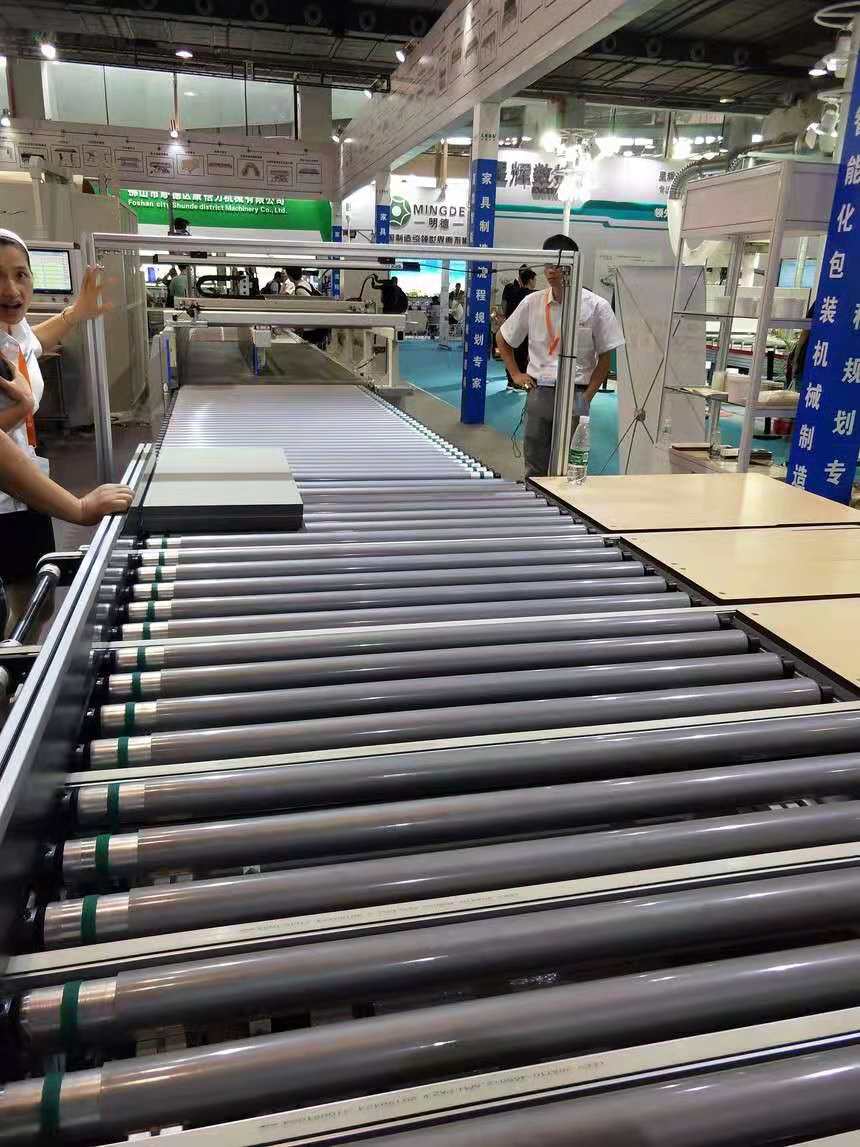
模块化则体现在生产线的物理布局上。将开料、封边、钻孔、分拣等工序划分为独立的工艺模块,每个模块内部实现自动化流转,模块之间通过缓冲区或输送系统衔接。这样可以依据订单结构和产能需求灵活增减模块,降低整线改造的难度和成本。
原则二:工序协同与节拍平衡
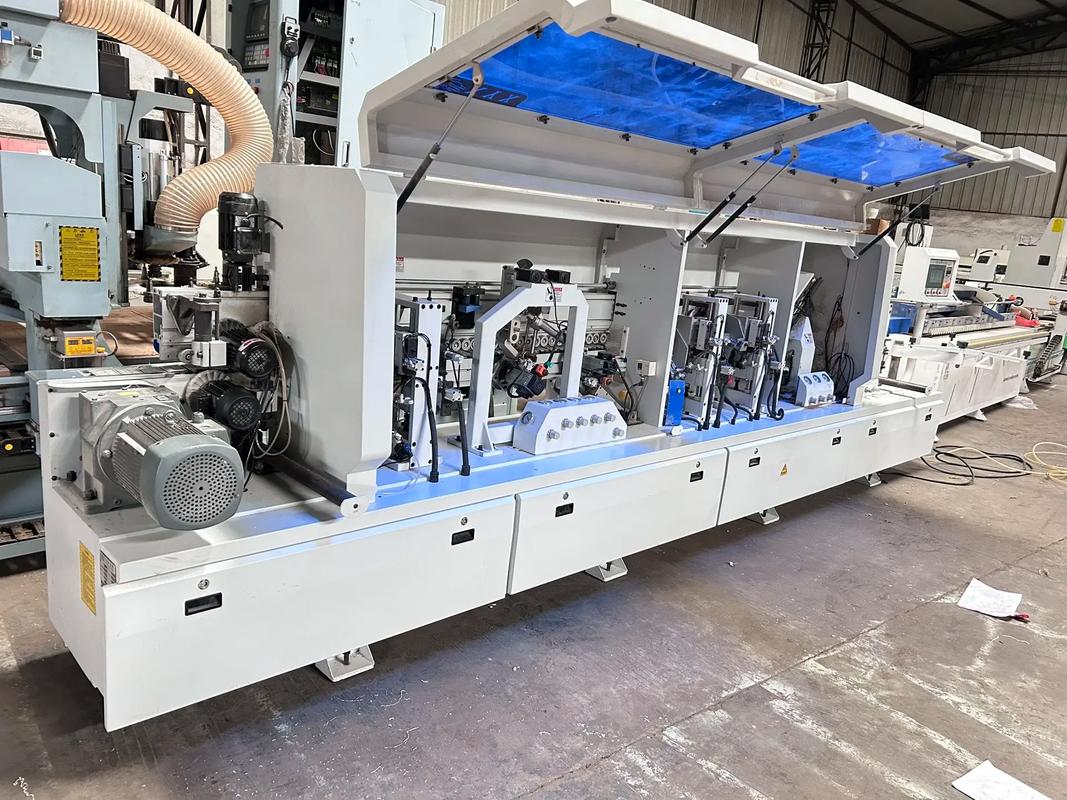
自动化生产线的效率取决于瓶颈工序的产出能力。在工艺规划阶段,需对各工序的加工时间进行精确测算,确保开料、封边、钻孔等主要设备的节拍相匹配。例如,数控开料中心的加工速度远高于封边机,若按开料产能配置设备,则封边工序将成为瓶颈;反之则造成开料设备闲置。
实践中,可采用“一拖多”的设备配置方式(如一台开料中心对接多台封边机),并通过MES系统进行动态排产,实现工序间的节拍平衡。应设置合理的在制品缓冲区,以吸收订单波动和设备故障带来的扰动。
原则三:数字化贯穿全流程
自动化生产线的“自动化”不仅指设备动作的自动执行,更强调信息流的自动传递。从订单接收到成品出库,设计数据(CAD/CAM)、工艺参数、加工代码、质量检测数据应在各工序间无缝流转,实现“设计即生产”。
具体而言,应建立以产品数据模型为核心的信息平台:前端设计软件生成的板件清单和孔位信息直接转换为数控设备的加工代码;扫描设备通过二维码/RFID识别板件身份,自动调用对应加工程序;加工完成后,检测数据回传系统,形成质量追溯档案。数字化贯穿全流程,才能消除人工转录环节带来的错误和延迟,真正发挥自动化设备的效能。
原则四:柔性化与快速换型
定制家具订单的多样化决定了生产线必须具备柔性化能力。柔性化原则体现在两个层面:一是设备层面的快速换型——数控设备应具备刀具自动更换、程序快速调用、参数自动补偿等功能,使不同规格板件的加工切换时间降至最短;二是系统层面的智能排产——MES系统依据订单交期、设备状态、物料库存等因素优化生产序列,将相似工艺的订单合并加工,减少换型频次。
柔性化还要求生产线在布局上保留适度的扩展空间和接口,以适应未来产品系列的增加和工艺的升级。
原则五:质量控制在线化
传统生产模式下,质量检验多依赖人工抽检,既滞后又难以覆盖全数。自动化生产线应贯彻“质量是制造出来的,不是检验出来的”理念,将质量控制嵌入加工工序之中。
具体措施包括:数控开料设备配备自动检测装置,实时监控板材尺寸偏差;封边工序采用红外测温或视觉检测手段监控胶合质量;钻孔工序利用设备定位精度自检功能确保孔位准确。检测数据实时上传MES系统,超差自动报警并触发补料流程。在线质量控制不仅提升了产品合格率,也为工艺参数的持续优化提供了数据支撑。
原则六:安全性与人性化并重
自动化并不意味着无人化。生产线仍需操作人员进行监控、补料、调试和维护,因此安全防护和人性化设计不可忽视。设备应配备完善的安全联锁装置、光栅保护和急停系统;物流输送区域应设置安全围栏和警示标识;人机交互界面应简洁直观,降低操作人员的认知负荷。应合理设计工位照明、噪声控制和粉尘收集系统,营造安全、健康的工作环境,实现人与自动化设备的高效协作。
三、
板式家具自动化生产线的工艺原则,归根结底是围绕“标准化、协同化、数字化、柔性化、质量在线化、安全人性化”六大维度展开的系统工程。企业应根据自身的产品定位、订单结构和投资能力,分阶段、有重点地推进自动化升级。唯有将工艺原则贯穿于产线规划、设备选型和系统集成的全过程,才能真正实现高效率、高品质、高柔性的现代化生产,在激烈的市场竞争中赢得优势。
如若转载,请注明出处:http://www.rangmengqifei.com/product/22.html
更新时间:2026-11-01 05:49:50